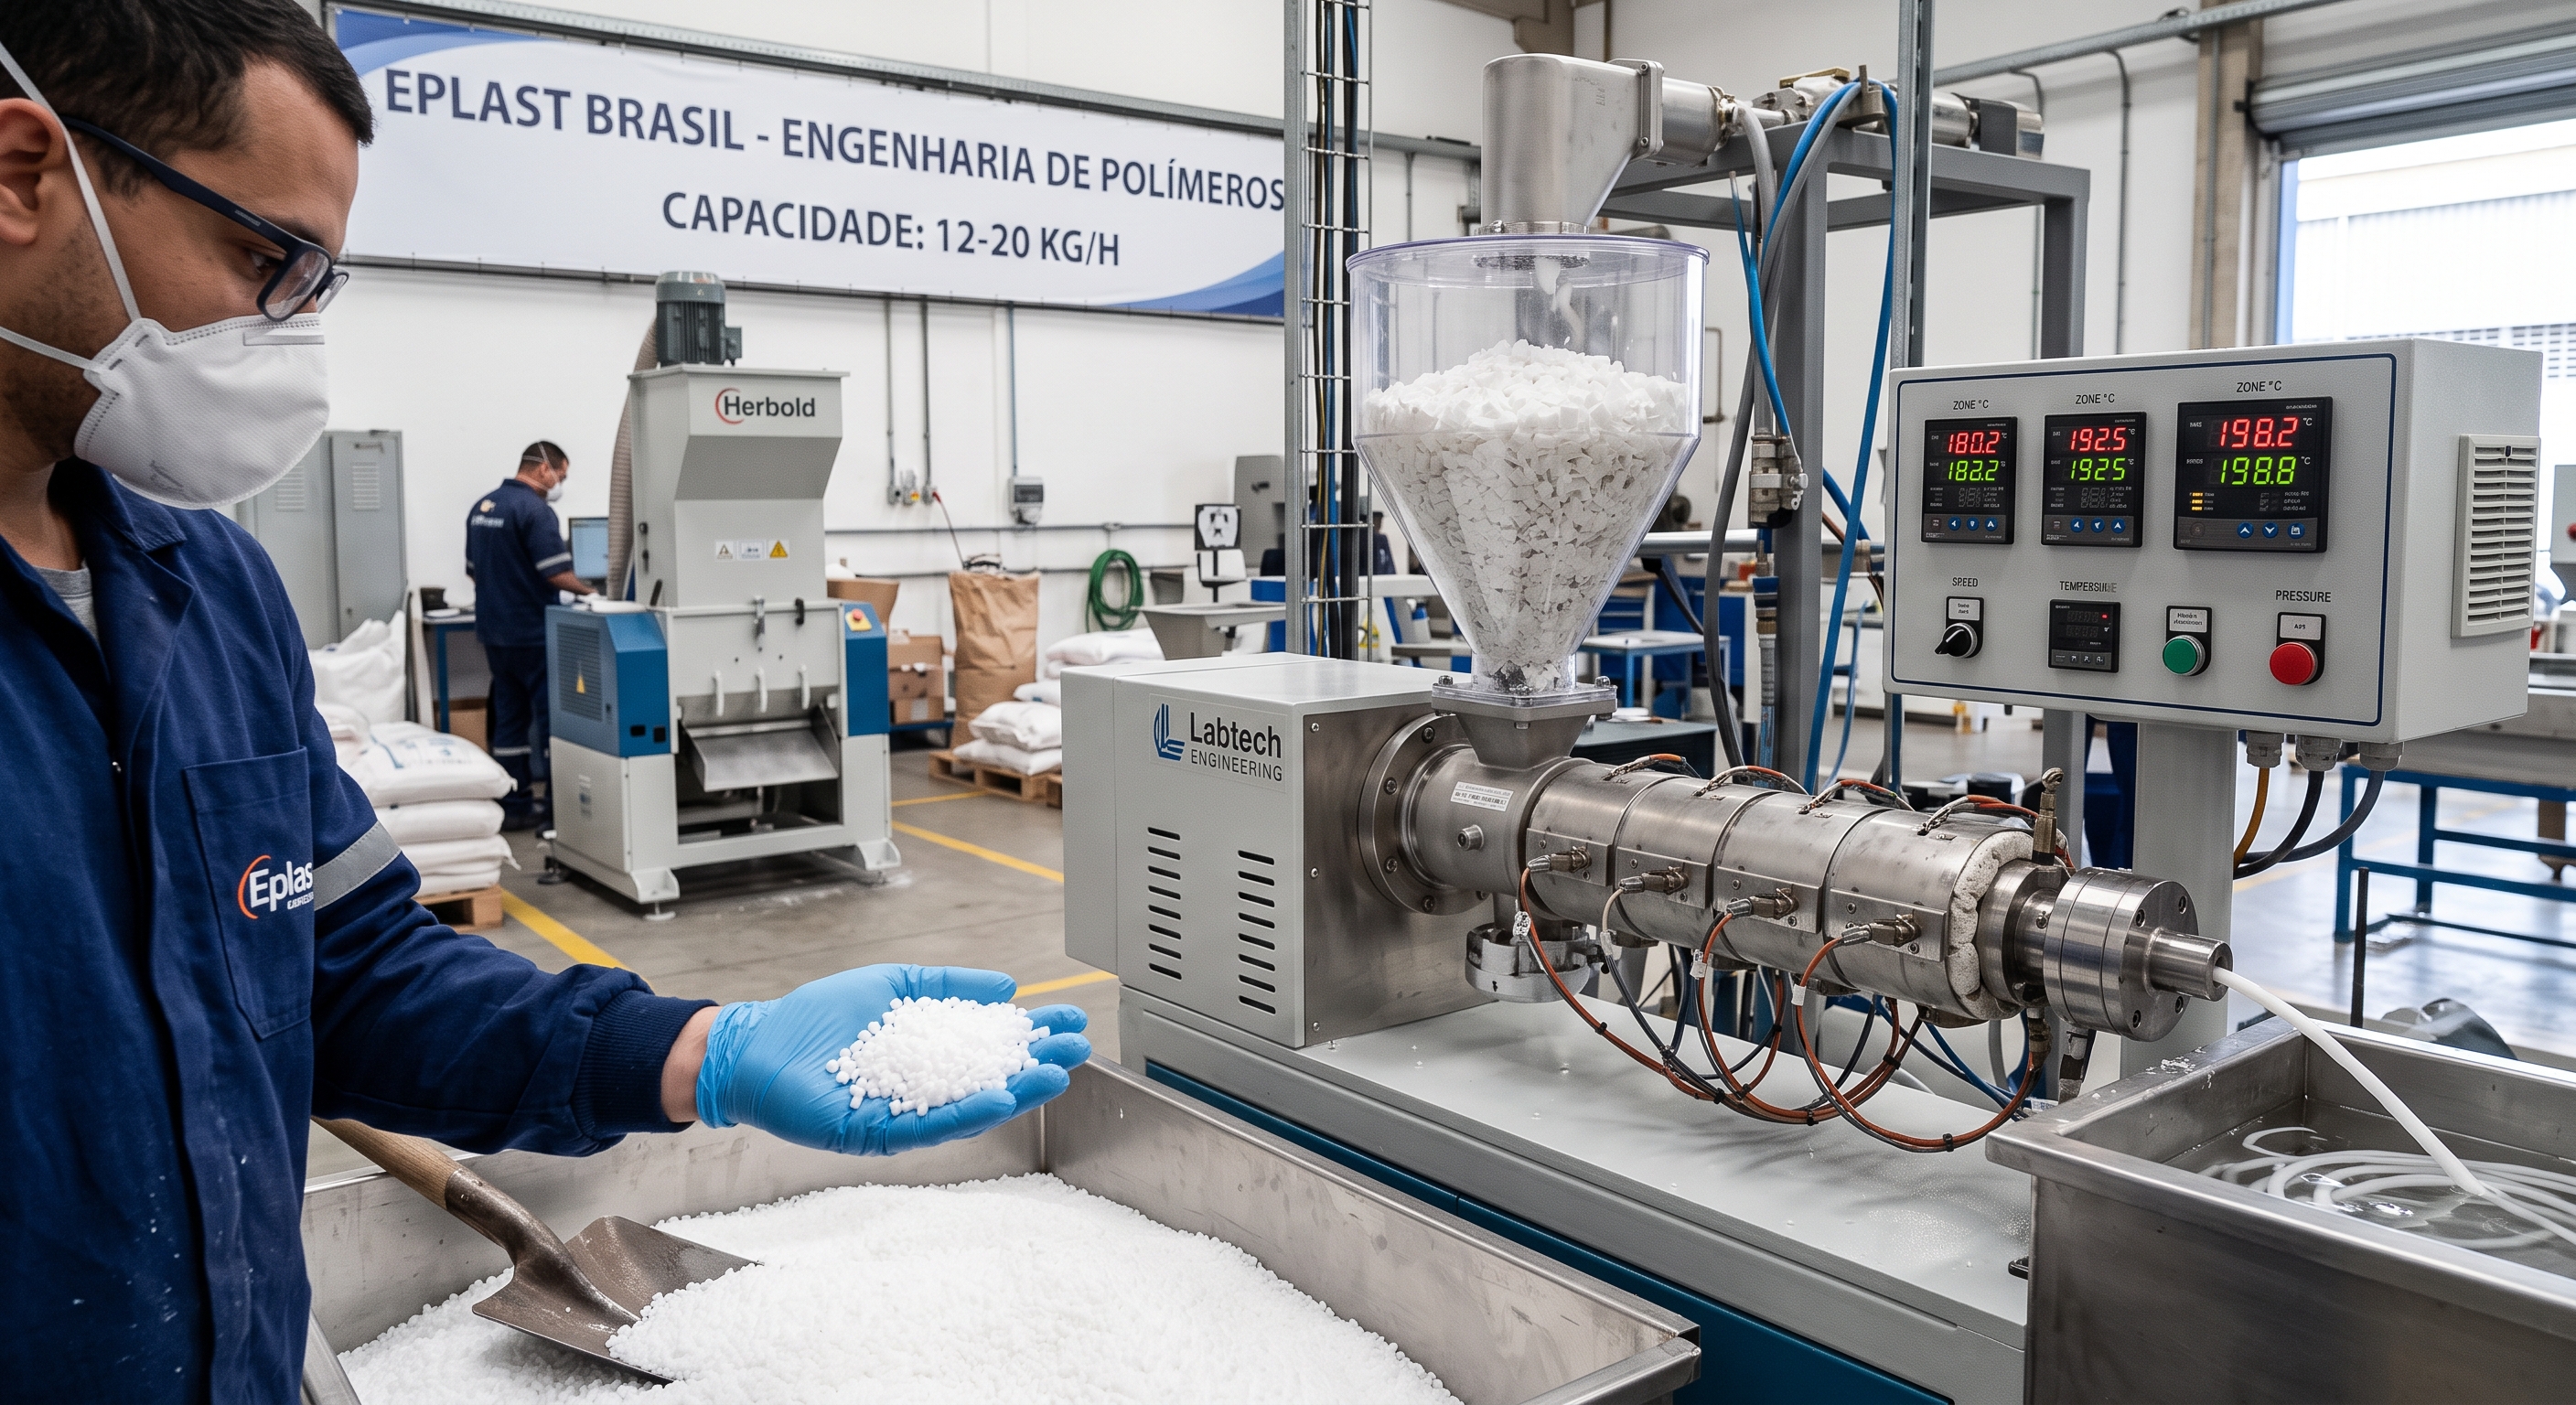
Elimine a quebra excessiva de fibras e a degradação no reprocessamento de poliamidas! O serviço de moagem controlada e reextrusão técnica da Eplast preserva o comprimento das fibras de reforço (até 30% FV) e devolve a resistência mecânica a peças defeituosas, borras de purga e canais de injeção em PA 6, PA 6.6 e PA 12. #Eplast #Poliamida #ReciclagemIndustrial #PolimerosDeEngenharia
Na indústria de transformação de termoplásticos de engenharia — atendendo setores rigorosos como o automotivo (coletores de admissão, suportes estruturais e conectores elétricos), aeroespacial e eletroeletrônico —, as poliamidas reforçadas com fibra de vidro (PA 6, PA 6.6 e PA 12 com 10% a 30% de carga) representam um dos maiores custos diretos de matéria-prima por quilo processado.
Quando peças injetadas são reprovadas dimensionalmente, quando sobram canais de alimentação ou são geradas borras de purga de máquina, o descarte convencional representa um desperdício financeiro crítico. No entanto, reprocessar PA com carga de fibra não pode ser feito como uma moagem comum: o cisalhamento agressivo quebra a fibra de vidro abaixo do seu comprimento crítico, transformando um reforço estrutural em mera carga inerte e reduzindo drasticamente a resistência à tração e o módulo de flexão do produto final.
Para solucionar esse desafio e garantir o reaproveitamento integral do material pós-industrial com propriedades equivalentes ao virgem, a Eplast oferece linhas dedicadas de moagem em baixa rotação, controle de umidade com desumidificador técnico e reextrusão especializada com vazão controlada de 12 a 20 kg/h por máquina.
Sua planta injetora está acumulando borras, canais ou peças defeituosas em PA 6, 6.6 ou 12 com fibra de vidro? A degradação na moagem incorreta pode inutilizar o lote. Fale agora com a equipe técnica da Eplast pelo WhatsApp ou e-mail e solicite um lote piloto de recuperação.
O Desafio do Comprimento Crítico de Fibra e Integridade Mecânica
A fibra de vidro atua transferindo as tensões mecânicas da matriz polimérica para os filamentos inorgânicos através de uma interface química (sizing). Para que essa transferência ocorra sem arrancamento prematuro dos filamentos (fiber pull-out), a fibra precisa manter uma relação de aspecto (comprimento sobre diâmetro) acima do limite mínimo recomendado pela engenharia de materiais.
Método de Moagem / ProcessoCondição da Fibra de VidroImpacto nas Propriedades FinaisMoinho Convencional (Alto Cisalhamento)Quebra excessiva (fibra curta abaixo do limite crítico)Queda drástica na resistência à tração e baixa resistência ao impacto.Moagem e Corte Controlado EplastPreservação do comprimento original da fibra de reforçoManutenção da rigidez, alta estabilidade mecânica e excelente módulo de flexão.
- Moagem de Baixo Impacto Mecânico: Peças defeituosas e canais de injeção passam por corte escalonado com facas tratadas e afiadas em baixa rotação, evitando o esmagamento abrasivo e a formação excessiva de finos e poeiras.
- Preservação da Interface Química: O corte refrigerado e com atrito controlado impede que o aquecimento volatilize os agentes de acoplamento (silanos) que fixam a fibra de vidro à resina poliamida.
- Granulometria Homogênea: Garante alimentação constante e sem variações no funil da extrusora, prevenindo oscilações de pressão e queima do fundido.
Termodinâmica e Higroscopia: Secagem Eficiente contra a Hidrólise
As poliamidas são termoplásticos altamente higroscópicos, e a presença de até 30% de fibra de vidro não elimina a absorção de umidade atmosférica pelas cadeias poliméricas:
Polímero de EngenhariaAbsorção Típica de UmidadeLimite Máximo de Umidade no ProcessamentoEfeito da Extrusão sem DesumidificaçãoPA 6 (+30% FV)2,5% a 3,0% em repousoAté 0,15% (1500 ppm)Quebra de viscosidade por hidrólise e fragilização estrutural.PA 6.6 (+30% FV)2,0% a 2,5% em repousoAté 0,12% (1200 ppm)Manchas prateadas superficiais (splay) e perda de resistência.PA 12 (+30% FV)0,5% a 0,9% em repousoAté 0,08% (800 ppm)Flutuações dimensionais e perda da fluidez controlada.
Na Eplast, o material recuperado passa por desumidificação técnica com ar seco (ponto de orvalho até -40°C) antes da alimentação na extrusora, garantindo que a umidade não provoque cisão nas cadeias poliméricas sob alta temperatura.
Configuração de Canhão, Rosca e Parâmetros de Processo
A extrusão de polímeros reforçados com fibra exige uma combinação precisa entre taxa de plastificação e controle de atrito. A Eplast utiliza extrusoras de rosca simples plastificante com divisões funcionais bem definidas para proteger o reforço e evitar desgaste mecânico precoce:
Zona da ExtrusoraFunção Principal no ProcessoParâmetro Operacional Eplast1. Zona de AlimentaçãoRecepção dos grânulos ou triturados através do funilResfriamento controlado na base para evitar aglomeração precoce de material.2. Zona de CompressãoPlastificação gradual e compactação do material sólidoFusão condutiva suave para evitar fricção direta agressiva entre as fibras.3. Zona de DosagemHomogeneização térmica e pressurização do fundidoBombeamento laminar contínuo em direção à matriz formadora dos fios.
- Capacidade de Produção: Operação contínua dimensionada entre 12 e 20 kg/h por máquina, viabilizando lotes customizados com total acompanhamento técnico.
- Geometria de Rosca Adequada: Relação de compressão balanceada que preserva os filamentos de fibra de vidro intactos dentro da matriz polimérica.
- Conjunto Bimetálico: Canhão e rosca fabricados com ligas de alta dureza para suportar a abrasão da fibra de vidro a temperaturas de até 310°C.
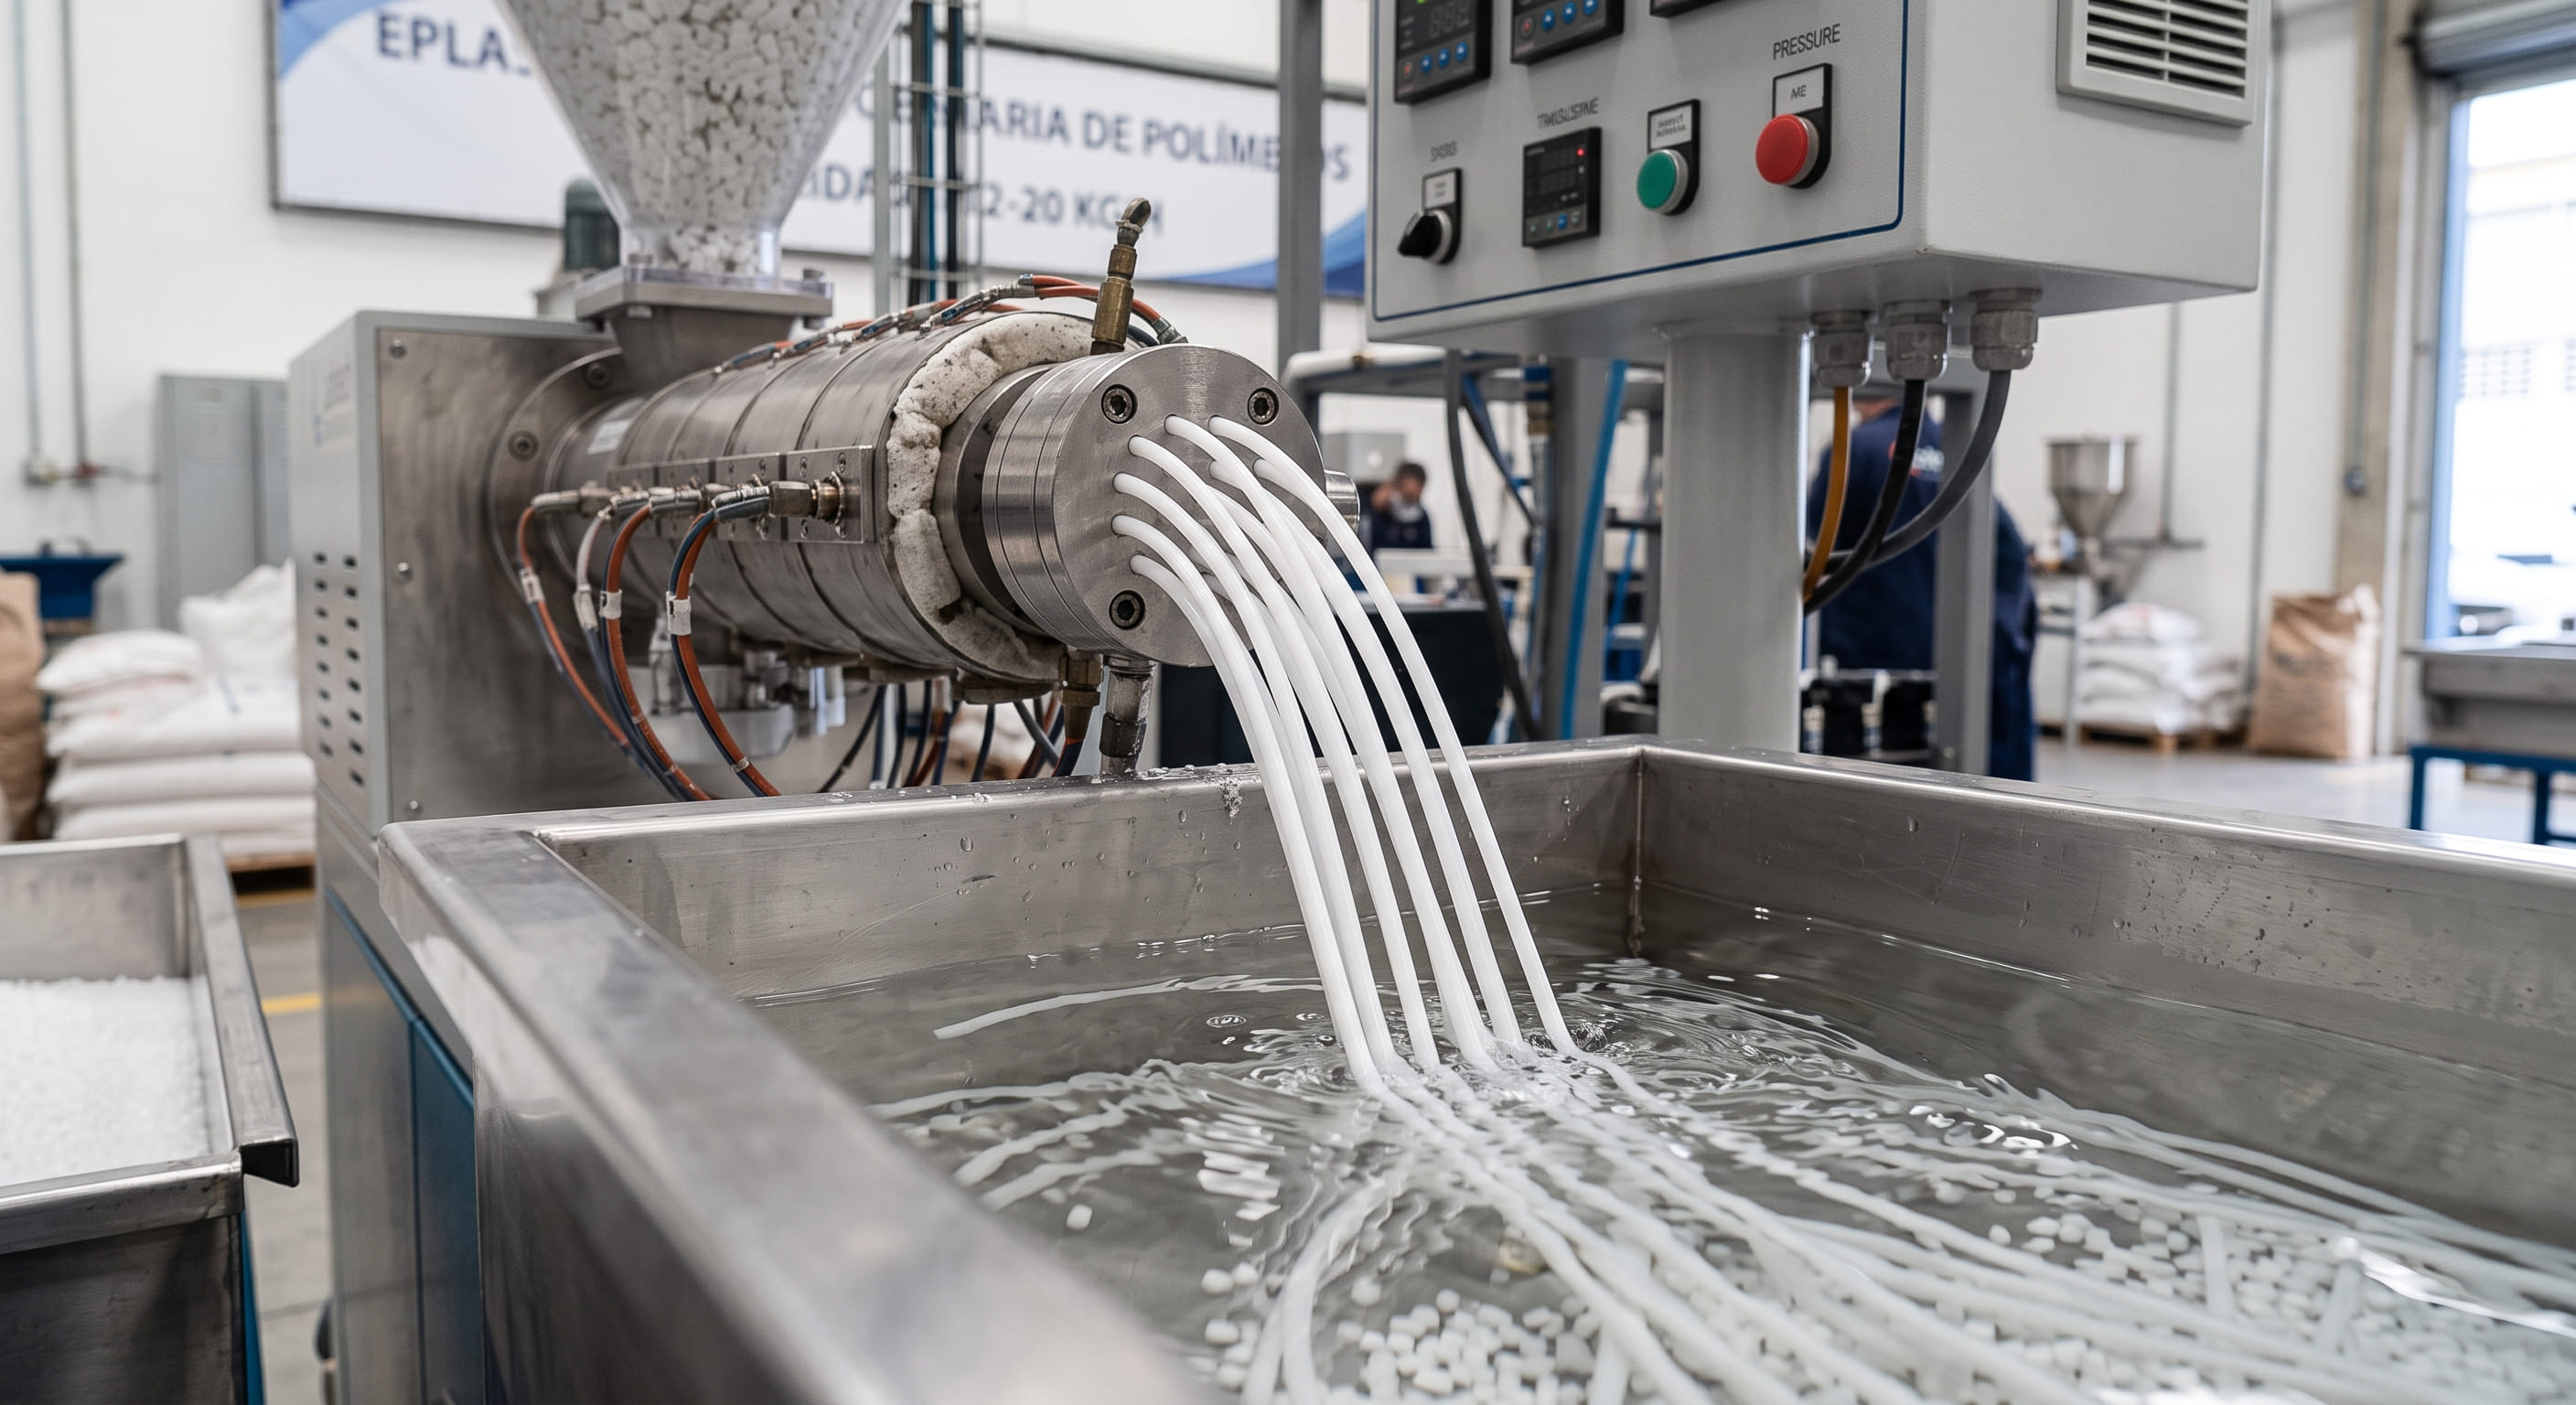
- Resfriamento e Granulação: Resfriamento uniforme dos espaguetes em banho de água limpa antes do corte, garantindo grânulos regulares e sem vazios internos.
Conclusão: Alto Desempenho com Custo Otimizado
A recuperação de poliamidas reforçadas é viável e segura quando realizada com parâmetros adequados de moagem, controle de umidade e geometria de rosca plastificante. A Eplast transforma refugos, canais e sobras industriais em matéria-prima pronta para nova injeção, assegurando:
- Manutenção das Propriedades Mecânicas: Preservação do comprimento das fibras e da resistência à tração.
- Homogeneidade e Limpeza: Lotes separados sem risco de mistura com outros polímeros incompatíveis.
- Sustentabilidade e Economia Circular: Diminuição na geração de resíduos industriais e alinhamento com práticas de manufatura responsável.
Recupere seus lotes de poliamida com segurança técnica
Evite o descarte ou a queima de valor dos seus rejeitos industriais em poliamidas reforçadas.
Fale com os especialistas da Eplast para avaliar seus materiais e programar um lote de teste sob medida para sua linha de produção.